Неразрушающий контроль (НК) компонентов дробилок
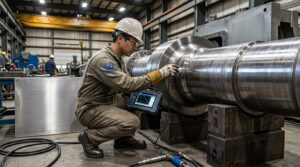
Дробилки в горнодобывающей и строительной промышленности круглосуточно подвергаются переменным нагрузкам, сильным ударам и абразивному износу. Выход из строя критически важных компонентов, таких как цельные плавающие шпиндели, эксцентриковые узлы, подвижные щековые узлы или сварные рамы, приводит к незапланированным простоям, потере производства и высоким затратам на замену. Поэтому неразрушающий контроль (НК) стал важнейшей мерой контроля качества как в процессе производства, так и в эксплуатации.
Неразрушающий контроль (НК) — это серия методов проверки, которые не повреждают сами компоненты, выявляя при этом внутренние и поверхностные дефекты. Он позволяет обнаруживать внутренние дефекты материала, оценивать целостность поперечного сечения и проверять соответствие критических размеров техническим требованиям — и все это без изменения эксплуатационных характеристик деталей.
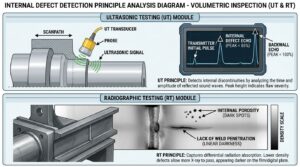
1. Технологии объемного контроля: ультразвуковой и рентгенографический контроль.
Объемный контроль в первую очередь исследует толщину всего поперечного сечения компонента для выявления внутренних дефектов, литейных пустот и усталостных трещин, невидимых на поверхности.
Ультразвуковой контроль (УЗК)
Ультразвуковой контроль (УЗК) работает за счет передачи высокочастотных акустических импульсов в материал, обычно с использованием пьезоэлектрических преобразователей с рабочими частотами от 1 МГц до 5 МГц. Когда звуковые волны распространяются через материал и сталкиваются с разрывами — такими как неметаллические включения, усадочные пустоты или внутренние слоистые трещины — часть энергии отражается обратно. Анализируя время эхо-сигнала и интенсивность сигнала, инспектор может определить глубину, размер и форму дефекта.
Этот метод лучше всего подходит для проверки толстостенных кованых изделий, таких как главные валы, эксцентриковые валы и приводные валы конусных дробилок, а также прочных литых стальных оснований. Он позволяет обнаруживать внутренние микротрещины и расслоение стержня до установки кованых изделий в оборудование, предотвращая тем самым развитие этих потенциальных опасностей в усталостные разрушения в условиях высоких напряжений и переменного крутящего момента.
Рентгенологическое исследование (РТ)
Рентгеновская томография (РТ) использует рентгеновские или гамма-лучи для проникновения в компонент и формирования изображения на цифровом детекторе или пленке. Если в материале есть пустоты, пористость или включения, то через него пройдет больше излучения, в результате чего в соответствующем месте на пленке появится темная область. Это позволяет визуально исследовать внутренние дефекты.
В производстве дробилок рентгенография обычно используется для контроля критически важных сварных швов с полным проплавлением, таких как швы между рамой шасси, основанием и верхним корпусом, а также литой подвижной щековой частью. Она весьма эффективна для обнаружения объемных дефектов, таких как пористость и усадочные полости. Однако, если трещина находится близко к поверхности и ориентирована параллельно лучу излучения, ее трудно обнаружить с помощью одной только рентгенографии; в таких случаях рентгенография обычно используется в сочетании с ультразвуковым или магнитотеллурическим контролем.
2. Технологии поверхностного и приповерхностного контроля: магнитотокросс и капиллярная дефектоскопия.
Поверхностные трещины – это место, где впервые начинается механическая усталость. Если микротрещины, коррозионные трещины под напряжением или трещины, образовавшиеся в результате закалки, можно обнаружить сразу после их появления – до того, как они успеют распространиться глубже в материал – многих серьезных проблем можно избежать. Методы контроля поверхности разработаны именно для этого.
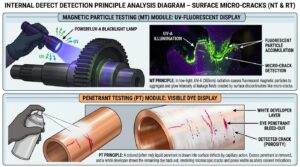
Магнитопорошковый контроль (МПТ)
Метод магнитотеллурического напыления эффективен только для ферромагнитных материалов, таких как углеродистая сталь, низколегированная сталь и чугун. В процессе напыления заготовка намагничивается с помощью магнитного ярма или двух зондов, так что линии магнитного поля проходят через нее равномерно. Если на поверхности или в неглубоком слое имеются трещины, линии магнитного поля нарушаются и просачиваются вблизи трещин. На этом этапе наносится мелкодисперсный железный порошок — цветной порошок при сухом методе или флуоресцентная суспензия при влажном методе — и порошок накапливается в местах утечки магнитного поля, позволяя непосредственно увидеть форму трещины под белым светом или ультрафиолетовой лампой.
В дробилках магнитопорошковая дефектоскопия (МПТ) обычно используется в зонах высокой концентрации напряжений: у основания галтеля главного вала, у основания зубьев шестерни, в местах сварных швов рамы и на поверхностях использованных футеровок из марганцевой стали. К ее преимуществам относятся скорость, высокая чувствительность к мелким усталостным трещинам и возможность обнаружения дефектов на глубине до двух-трех миллиметров от поверхности.
Капиллярный контроль (PT)
Проще говоря, принцип действия PT основан на капиллярном эффекте. На чистую поверхность наносится высокотекучий, ярко окрашенный проникающий состав, который самостоятельно проникает в любые открытые трещины. После того, как состав немного постоит, излишки жидкости с поверхности удаляются, и наносится слой проявителя. Проявитель действует как промокательная бумага, вытягивая жидкость, проникшую в трещины, тем самым увеличивая и выявляя их.
Контрастное литье (PT) может использоваться для контроля практически любых материалов — не только стали, но и медных сплавов, нержавеющей стали и алюминиевых компонентов. В дробилках оно обычно применяется для контроля бронзовых втулок, штоков поршней гидравлических цилиндров, фитингов из нержавеющей стали и алюминиевых маслосъемных узлов. Контрастное литье особенно удобно, чем магнитотеллурическое (MT), для контроля участков сложной формы, куда не может добраться магнитный ярмо.
3. Матрица применения компонентов дробилки в неразрушающем контроле.
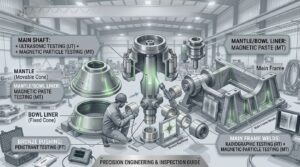
Выбор подходящего метода контроля зависит от металлургии компонента, технологии изготовления (ковка, литье или сварка) и основных режимов отказов в процессе эксплуатации:
| Компонент | Базовый материал | Критические дефекты и разрывы | Основной протокол неразрушающего контроля | Применимые коды приемки |
| Сборка главного вала | Кованая легированная сталь (например, 42CrMo, 4340) | Внутренняя сегрегация сердечника, разрывы при ковке, усталостные трещины в угловых соединениях. | ВНЕ (100% объём)
МТ (Скругления и радиусы ступеней) |
ASTM A388 / EN 10228-3
ASTM E1444 |
| Эксцентриковый узел | Литая сталь / Высококачественный высокопрочный чугун | Усадочная пористость, поры, образовавшиеся в результате обдува, трещины поверхностного охлаждения. | UT / RT (Объемный датчик положения ступицы)
МТ (Обработанные поверхности) |
ASTM A609
ISO 10893-5 |
| Основной каркас и основание | Тяжелая сварная сталь / Литая сталь | Неполное проплавление сварного шва, ламеллярный разрыв, усталостные трещины | РТ / ЮТ (Сварные швы)
МТ (Приварные кромки и фланцы) |
ISO 5817 Уровень B
AWS D1.1 / ASTM E709 |
| Подкладки для каминных полок и чаш | Высокомарганцевая сталь (Mn14, Mn18, Mn22) | Литье с образованием горячих разрывов, микротрещин, усталости, приводящей к затвердению материала. | МТ / ПТ (Дробильные поверхности и шпоночные пазы) | ASTM A128
ASTM E165 |
| Щековый дробилка Питман | Литая легированная сталь / Толстостенная сварная пластина | Внутренние усадочные пустоты, трещины концентрации напряжений | UT / RT (Отверстия подшипников)
МТ (Критические геометрические параметры) |
ASTM A609 Класс 2
ASTM E1444 |
| Подшипники и бронзовые втулки | Литая свинцовая бронза / Баббит | Поверхностные трещины, микропористость, дефекты биметаллического соединения | ПТ (100% поверхности)
ВНЕ (Проверка целостности залога) |
ASTM E165
ISO 4386-1 (Склеивание) |
| Гидравлические цилиндры (гидрореактивные) | Кованая/бесшовная стальная труба | Уменьшение толщины стенок, точечная коррозия, трещины в каналах. | ПТ (Запечатывающие поверхности)
ВНЕ (Обследование толщины стен) |
ASTM E2375
ASTM E165 |
4. Как читать отчет о неразрушающем контроле.
Отчет о неразрушающем контроле (НК) — это письменный сертификат качества. Он используется для проверки структурной целостности новых компонентов перед установкой, а также для определения возможности использования бывших в употреблении компонентов после капитального ремонта. В действительном отчете должны быть четко указаны следующие пункты:
- Информация о компоненте: Наименование детали, номер чертежа, марка материала, номер печи и серийный номер — ни одна из этих данных не должна быть опущена, чтобы гарантировать соответствие фактическому изделию.
- Объем осмотра и состояние поверхности: Какие участки были осмотрены, какова шероховатость поверхности, были ли удалены краска и ржавчина, и каков был показатель охвата осмотра.
- Применимые стандарты и процедуры: Четко укажите, какие стандарты были соблюдены для ультразвукового, рентгенографического, магнитотонического и капиллярного контроля, например, ASTM E2375, E1742, E1444 и E165.
- Оборудование и калибровка: Модель прибора, частота зонда, угол, связующее вещество, интенсивность источника рентгеновского излучения, напряженность магнитного поля и номера калибровочных блоков.
- Квалификационные требования к персоналу: Инспекционный персонал должен иметь сертификат ASNT или ISO 9712 уровня II или III, что должно быть указано в отчете.
- Регистрация и оценка дефектов: Для каждого обнаруженного дефекта зафиксируйте местоположение, размер, глубину и отношение сигнал/шум, а затем вынесите заключение о соответствии или несоответствии критериям приемки.
- Заключительный вывод: Чётко укажите, принят ли товар, отклонён или принят с условиями, и приложите план ремонта.
Нечеткий отчет практически бесполезен. Поэтому, независимо от того, проводите ли вы проверку самостоятельно или получаете отчет от поставщика, необходимо проверить каждый пункт, особенно места дефектов и критерии приемки.
Практическая ценность неразрушающего контроля на протяжении всего жизненного цикла дробилки.
Тщательное проведение неразрушающего контроля – это не просто прохождение проверок, это еще и экономия средств.
Закупка: Перед отправкой приобретенных оригинальных запасных частей или усиленных литых деталей проведите неразрушающий контроль для подтверждения структурной целостности. Это предотвратит обнаружение проблем только после установки, что может привести к спорам по гарантии.
Производство и эксплуатация: Регулярно проверяйте компоненты в процессе эксплуатации с помощью магнитотеллурического или ультразвукового контроля для отслеживания роста трещин. Это позволяет планировать замену компонентов во время плановых простоев, а не ждать внезапного выхода компонента из строя посреди ночи.
Продление срока службы: Раннее обнаружение участков с концентрацией поверхностных напряжений может быть решено с помощью шлифовки, снятия напряжений или локальной сварки, что продлевает срок службы компонента и снижает стоимость его полной замены.
В целом, четкое определение методов контроля, критериев приемки и требование подписей квалифицированного персонала является важнейшим шагом для обеспечения высокой доступности и низкой общей стоимости владения дробильным оборудованием.