เครื่องบดหินแบบกรามที่กำลังทำงานอยู่ อาจยังคงปล่อยให้ส่วนที่เหลือของเหมืองหินรอหินอยู่ สำหรับผู้ประกอบการโรงงานและผู้จัดจำหน่ายทางเทคนิค คำถามที่สำคัญคือ เวลาการทำงานที่มีประสิทธิภาพหายไปที่ใด: ที่ช่องป้อนวัสดุ ภายในห้องบด หรือใต้ช่องปล่อยวัสดุ การปรับปรุงประสิทธิภาพหมายถึงการค้นหาข้อจำกัดนั้น แก้ไข และตรวจสอบว่าวัสดุที่ใช้งานได้มากขึ้นไปถึงขั้นตอนต่อไปหรือไม่
การสูญเสียผลผลิตทิ้งร่องรอยที่แตกต่างกันออกไป
ผลผลิตต่อกะขึ้นอยู่กับทั้งอัตราการบดและเวลาที่ใช้ในการบด การที่เครื่องชั่งสายพานมีปริมาณหินเพิ่มขึ้นเพียงชั่วครู่ไม่สามารถอธิบายผลผลิตรวมรายวันที่ต่ำได้ ควรบันทึกปริมาณหินในช่วงเวลาการทำงานเดียวกันควบคู่ไปกับการหยุดชะงักของการป้อนหิน การหยุดทำงานของเครื่องบด และความล่าช้าในขั้นตอนถัดไป ควรแยกเวลาที่รอหินออกจากเวลาที่ใช้ในการกำจัดสิ่งกีดขวาง การสูญเสียเหล่านี้ต้องการวิธีการแก้ไขที่แตกต่างกัน
การเปลี่ยนแปลงของวัสดุยังส่งผลต่อการเปรียบเทียบด้วย เครื่องบดกรามแบบอยู่กับที่ที่จัดการกับวัสดุที่เปียกและเป็นโคลนมากกว่า อาจทำงานแตกต่างออกไปจากค่าการตั้งค่าเมื่อวานนี้ ควรเปรียบเทียบการทำงานที่มีการคัดขนาดวัสดุและคุณสมบัติของหินที่คล้ายคลึงกันก่อนที่จะตัดสินว่าควรปรับเปลี่ยนอะไรหรือไม่ มิเช่นนั้น วัสดุที่ป้อนเข้ามาง่ายขึ้นอาจทำให้การเปลี่ยนแปลงที่ไม่ได้ผลดูเหมือนประสบความสำเร็จ
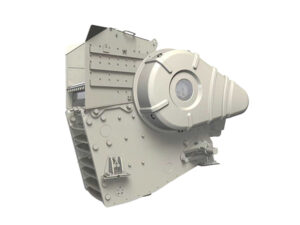
ช่องป้อนอาหารที่ชัดเจนจำเป็นต้องมีการจ่ายอาหารอย่างควบคุมได้
การเกิดสิ่งกีดขวางทำให้กระบวนการบดหยุดชะงักก่อนที่ขากรรไกรจะทำงานได้อย่างมีประสิทธิภาพ ก้อนหินขนาดใหญ่เพียงก้อนเดียวอาจปิดกั้นช่องเปิดได้ แต่หินขนาดเล็กหลายก้อนก็อาจเกี่ยวพันกันได้เช่นกัน บันทึกรูปร่างและความถี่ของวัสดุที่ขวางกั้น รวมถึงขนาดของมันด้วย แผ่นหินเรียบที่ซ้ำกันบ่งชี้ว่าควรตรวจสอบการแตกตัวของหินและการยึดเกาะของขากรรไกรในส่วนต้นทางอย่างละเอียด ไม่ใช่แค่การเปลี่ยนไปใช้เครื่องป้อนวัสดุที่เร็วขึ้นเท่านั้น
เอ เครื่องบดกรามหลัก จำเป็นต้องมีระบบป้อนวัสดุที่ใช้ความกว้างของห้องป้อนวัสดุได้อย่างเหมาะสม ตรวจสอบว่าเครื่องป้อนวัสดุส่งวัสดุเป็นลำสม่ำเสมอหรือส่งเป็นกระจุกไปด้านใดด้านหนึ่ง ปรับการป้อนวัสดุตามคำแนะนำการใช้งานของอุปกรณ์ และกันวัสดุขนาดใหญ่เกินไปออกก่อนที่จะถึงห้องป้อนวัสดุ หากเกิดการอุดตัน จะต้องดำเนินการตามขั้นตอนการกำจัดและแยกส่วนที่ได้รับการอนุมัติจากสถานที่นั้นๆ
ความสามารถของเครื่องจักรต้องพิจารณาควบคู่ไปกับสภาวะการป้อนวัสดุ เครื่องจักรซีรีส์ RC ของ HiDerek Mining Machine สามารถแปรรูปแร่และหินที่มีความแข็งแรงรับแรงอัดได้ถึง 300 MPa อย่างไรก็ตาม ขีดจำกัดความแข็งแรงนั้นไม่ได้เป็นตัวบ่งชี้ปริมาณผลผลิตต่อชั่วโมงเสมอไป การคัดขนาด ความชื้น ปริมาณโคลน และความสามารถในการบด ยังคงส่งผลต่อผลผลิต รูปทรงตัว V ที่สมมาตรของห้อง RC ช่วยรองรับการป้อนวัสดุ ในขณะที่การควบคุมการป้อนวัสดุยังคงมีความจำเป็นต่อการใช้งานอย่างมีประสิทธิภาพ
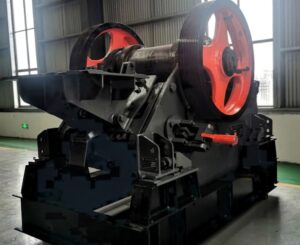
อัตราการไหลของการปล่อยน้ำออกเป็นตัวกำหนดขีดจำกัดของการปรับแต่งที่มีประโยชน์
วัสดุต้องไหลออกจากเครื่องบดอย่างสะดวกก่อนที่วัสดุที่ป้อนเพิ่มจะกลายเป็นผลผลิตที่เพิ่มขึ้น ตรวจสอบการสะสมของวัสดุใต้กราม พื้นที่รางลำเลียงที่จำกัด และสายพานลำเลียงที่ไม่สามารถระบายวัสดุได้อย่างสะดวก เครื่องบดหินอุตสาหกรรม การทำงานในโรงงานที่มีระบบตายตัวยังคงขึ้นอยู่กับเส้นทางการลำเลียงนี้ การเพิ่มความเร็วของเครื่องป้อนจะไม่สามารถแก้ไขปัญหาคอขวดของสายพานลำเลียงได้
การตั้งค่าด้านปิด หรือ CSS จะควบคุมช่องว่างการปล่อยวัสดุที่แคบที่สุดในระหว่างรอบการบด โดยทั่วไปแล้ว การตั้งค่าที่แคบกว่าจะทำให้ได้วัสดุที่ละเอียดกว่า แต่กำลังการผลิตและภาระที่ได้จะขึ้นอยู่กับการใช้งาน ควรปรับการตั้งค่าให้เหมาะสมกับความต้องการป้อนวัสดุในขั้นตอนถัดไปและช่วงการทำงานที่ได้รับอนุมัติของเครื่องบด ช่องว่างที่แคบที่สุดที่มีอยู่ไม่ได้หมายความว่าจะให้ผลผลิตสูงสุดเสมอไป
เครื่องบดซีรีส์ RC ใช้การปรับ CSS แบบลิ่ม ข้อดีในทางปฏิบัติคือวิธีการเปลี่ยนช่องเปิดที่กำหนดไว้ แต่การทดสอบที่เชื่อถือได้ยังต้องการวิธีการวัดที่สม่ำเสมอด้วย รูปทรงของฟันกรามมีผลต่อวิธีการวัดการตั้งค่า ใช้ขั้นตอนเฉพาะรุ่น จากนั้นเปรียบเทียบการคัดขนาดและการไหลของวัสดุที่ต่อเนื่องก่อนทำการเปลี่ยนแปลงอื่น ๆ
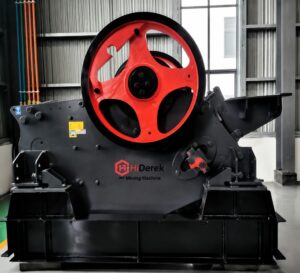
รูปทรงและร่องรอยการสึกหรอของขากรรไกรจะเป็นตัวกำหนดว่าหินจะยึดเกาะได้ดีหรือไม่
แผ่นกรามเป็นส่วนประกอบของห้องทำงาน ดังนั้นรูปทรงของแผ่นกรามจึงส่งผลต่อการเคลื่อนที่ของวัสดุรวมถึงอายุการใช้งานด้วย วัสดุแข็งที่มีฤทธิ์กัดกร่อนและวัสดุแผ่นเรียบจะสร้างความต้องการที่แตกต่างกันต่อฟันกราม เมื่อทำการตรวจสอบ ชิ้นส่วนสึกหรอของเครื่องบดควรพิจารณารูปทรงของวัสดุที่ป้อนเข้า ความหยาบ และขนาดของวัสดุที่ต้องการระบายออกร่วมกัน การเลือกโดยพิจารณาจากความหนาสูงสุดเพียงอย่างเดียวอาจลดพื้นที่ว่างที่ทางเข้าได้
ฟันเฟืองที่สึกหรออาจเป็นสาเหตุที่ทำให้ประสิทธิภาพการทำงานลดลง แม้ว่าตัวป้อนและค่าการตั้งค่าจะดูเหมือนไม่มีการเปลี่ยนแปลง ตรวจสอบแผ่นคงที่และแผ่นเคลื่อนที่ว่ามีการสูญเสียรูปทรงและการสึกหรอที่ไม่สม่ำเสมอหรือไม่ในระหว่างการบำรุงรักษาตามแผน ติดตามสภาพของแผ่นเหล่านั้นเทียบกับช่วงเวลาการผลิตที่เทียบเคียงได้ อัตราการทำงานที่ลดลงอย่างต่อเนื่องเป็นเหตุผลที่ชัดเจนยิ่งขึ้นสำหรับการตรวจสอบแก้ไข เมื่อการป้อนและกำลังการผลิตในขั้นตอนถัดไปคงที่
ช่วงเวลาการเปลี่ยนควรสอดคล้องกับประสิทธิภาพการผลิตตลอดวงจรการสึกหรอ ปฏิบัติตามเกณฑ์การกลึงหรือการเปลี่ยนที่ได้รับการอนุมัติสำหรับแผ่นที่ติดตั้งไว้ บางแบบอนุญาตให้หมุนได้ แต่ไม่ใช่ทุกแบบ การขัน CSS ให้แน่นขึ้นเพื่อชดเชยการยึดเกาะที่ไม่ดีอาจปกปิดปัญหาการสึกหรอที่แท้จริง ตรวจสอบสภาพของห้องก่อนที่จะพิจารณาการเปลี่ยนแปลงการตั้งค่าอื่นเป็นวิธีแก้ปัญหา
การทดลองแบบควบคุมเผยให้เห็นการปรับปรุงที่แท้จริง
การเปลี่ยนแปลงทีละอย่างจะทำให้ผลลัพธ์สามารถตีความได้ หลังจากแก้ไขข้อจำกัดหลักแล้ว ให้เปรียบเทียบการทำงานที่เป็นตัวแทนกับค่าพื้นฐานโดยใช้จุดวัดน้ำหนักเดียวกัน บันทึกการตั้งค่า สภาพของวัสดุ และเวลาหยุดชะงัก ตรวจสอบการกระจายขนาดของวัสดุที่ปล่อยออกมา รวมถึงอัตราการไหลด้วย เพราะน้ำหนักส่วนเกินจะมีประโยชน์ก็ต่อเมื่อขั้นตอนต่อไปสามารถรองรับได้
การแก้ไขที่ประสบความสำเร็จจะช่วยปรับปรุงการไหลอย่างต่อเนื่องโดยไม่ทำให้ปัญหาลุกลามไปยังส่วนปลายน้ำ หากการอุดตันลดลงแต่การสะสมของวัสดุบนสายพานเพิ่มขึ้น แสดงว่าความสามารถในการระบายกำลังจำกัดการทดลอง หากการไหลยังคงราบรื่นในขณะที่ปริมาณการไหลลดลงตลอดวงจรการทำงานของแผ่นรอง ให้ตรวจสอบก้ามหนีบอีกครั้ง ลำดับขั้นตอนนี้จะช่วยให้ผู้ปฏิบัติงานมีเหตุผลสำหรับการปรับแต่งครั้งต่อไป แทนที่จะกระตุ้นให้เกิดการเปลี่ยนแปลงซ้ำๆ โดยไม่มีการวินิจฉัยที่ถูกต้อง
น้ำหนักที่คงที่มากขึ้นเริ่มต้นด้วยข้อจำกัดที่แท้จริง
ประสิทธิภาพที่ดีขึ้นของเครื่องบดกรามมาจากการรักษาเส้นทางที่ชัดเจนผ่านช่องป้อนวัสดุ ห้องบด และทางออก ควรสร้างข้อมูลการทำงานที่เปรียบเทียบได้ แก้ไขปัญหาการอุดตันที่มองเห็นได้ จากนั้นตรวจสอบปริมาณงานและการคัดขนาดไปพร้อมกัน สำหรับการติดตั้งแบบ RC คงที่ วิธีการนี้จะเชื่อมโยงการควบคุมการป้อนวัสดุ การปรับ CSS และสภาพของกรามเข้ากับเป้าหมายที่ใช้งานได้จริง นั่นคือ การป้อนวัสดุไปยังขั้นตอนต่อไปอย่างเชื่อถือได้
คำถามที่พบบ่อย
เหตุใดเครื่องบดกรามจึงสูญเสียกำลังการผลิตโดยไม่หยุดทำงาน?
การอุดตันเป็นช่วงๆ การป้อนวัสดุที่ไม่สม่ำเสมอ หรือการปล่อยวัสดุที่ถูกจำกัด อาจลดปริมาณการไหลของวัสดุในขณะที่เครื่องจักรยังคงทำงานอยู่ เปรียบเทียบการหยุดชะงักของการป้อนวัสดุและสภาวะการปล่อยวัสดุกับบันทึกบนเครื่องชั่งสายพาน
การใช้ CSS ที่มีขนาดเล็กกว่าจะช่วยปรับปรุงประสิทธิภาพการผลิตได้เสมอหรือไม่?
การใช้ CSS ที่มีขนาดเล็กกว่าจะเปลี่ยนแปลงการคัดแยกวัสดุที่ปล่อยออกมา แต่ไม่รับประกันว่าจะได้ผลผลิตที่สูงขึ้น ควรประเมินโดยพิจารณาจากช่วงการทำงานที่ได้รับอนุมัติ คุณลักษณะของวัสดุ และข้อกำหนดการป้อนวัสดุในขั้นตอนต่อไป
ควรนำเศษผงเข้าไปในเครื่องบดกรามหรือไม่?
วัสดุที่มีขนาดเล็กกว่า CSS อยู่แล้ว อาจไม่ต้องผ่านกระบวนการบดโดยการคัดแยกขนาดในขั้นตอนต้นน้ำ ประเมินขนาดวัสดุที่ป้อนเข้าและเส้นทางของผงละเอียดที่ต้องการ อย่านำผลิตภัณฑ์ที่มีประโยชน์ออกไปโดยไม่คำนึงถึงผลกระทบที่เกิดขึ้น
แผ่นจับชิ้นงานมีผลต่อปริมาณงานอย่างไร?
รูปทรงของฟันและร่องรอยการสึกหรอมีผลต่อแรงยึดและรูปทรงของห้องบด รูปทรงที่ไม่เหมาะสมกับวัสดุที่ป้อนเข้า หรือการสึกหรอที่ไม่สม่ำเสมอ อาจจำกัดการเคลื่อนที่และลดประสิทธิภาพการบดลงได้
หลังจากปรับแก้แล้ว ผลลัพธ์ใดสำคัญที่สุด?
เปรียบเทียบปริมาณการผลิตต่อเนื่องและคุณภาพการคัดแยกวัตถุดิบภายใต้สภาวะการป้อนวัตถุดิบที่คล้ายคลึงกัน รวมทั้งรวมเวลาหยุดพักด้วย เพื่อไม่ให้การผลิตในอัตราสูงช่วงสั้นๆ มาบดบังผลผลิตรวมที่ต่ำกว่าตลอดทั้งกะ