Çalışır durumdaki bir çeneli kırıcı, ocağın geri kalanını hala taş bekler halde bırakabilir. Tesis operatörleri ve teknik dağıtımcılar için faydalı soru, verimli zamanın nerede kaybolduğudur: besleme açıklığında, haznenin içinde veya boşaltma yerinin altında. Performansı iyileştirmek, bu kısıtlamayı bulmak, düzeltmek ve daha fazla kullanılabilir malzemenin bir sonraki aşamaya gerçekten ulaşıp ulaşmadığını kontrol etmek anlamına gelir.
Üretim kayıpları farklı ipuçları bırakır.
Vardiya verimliliği hem kırma hızına hem de kırma işlemine harcanan zamana bağlıdır. Bant ölçeğindeki kısa süreli bir zirve, düşük günlük toplamı açıklayamaz. Aynı çalışma döneminde kaydedilen tonajlar, besleme kesintileri, kırıcı duruşları ve sonraki aşamalardaki gecikmelerle birlikte değerlendirilmelidir. Kaya beklemek için harcanan zamanı, tıkanıklığı gidermek için harcanan zamandan ayırın; bu kayıplar için farklı çözümler gereklidir.
Malzeme değişiklikleri de karşılaştırmayı etkiler. Daha ıslak, daha çamurlu beslemeyi işleyen sabit bir çeneli kırıcı, dünkü ayarlarda farklı davranabilir. Bir ayarlama yapmadan önce benzer besleme sınıflandırması ve kaya özelliklerine sahip denemeleri karşılaştırın. Aksi takdirde, daha kolay bir besleme, etkisiz bir değişikliği başarılı gibi gösterebilir.
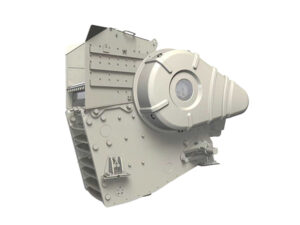
Besleme açıklığının düzgün çalışması için kontrollü bir besleme gereklidir.
Köprüleme, çenelerin faydalı iş yapmadan önce kırma işlemini kesintiye uğratır. Aşırı büyük bir parça açıklığı tıkayabilir, ancak birkaç küçük taş da birbirine kenetlenebilir. Köprüleme malzemesinin şeklini, sıklığını ve boyutunu kaydedin. Tekrarlanan düz levhalar, sadece daha hızlı bir besleyiciye değil, yukarı akış yönündeki parçalanmaya ve çene kavramasına daha yakından bakmayı gerektirir.
A birincil çeneli kırıcı Mevcut hazne genişliğini kullanan bir besleme düzenine ihtiyaç vardır. Besleyicinin düzgün bir akış sağlayıp sağlamadığını veya malzemeleri bir tarafa toplu halde gönderip göndermediğini kontrol edin. Besleme akışını ekipmanın kullanım talimatlarına göre ayarlayın ve hazneye ulaşmadan önce büyük boyutlu malzemelerin girmesini engelleyin. Tıkanma durumunda, tesisin onaylı temizleme ve izolasyon prosedürü uygulanmalıdır.
Makine kapasitesi, besleme koşullarıyla birlikte değerlendirilmelidir. HiDerek Madencilik Makineleri RC Serisi, 300 MPa'ya kadar basınç dayanımına sahip cevherleri ve kayaları işler. Bu dayanım sınırı, saatte tonajı tahmin etmez: tane boyutu, nem, çamur içeriği ve kırılabilirlik hala çıktıyı etkiler. RC haznesinin simetrik V şekli, malzeme girişini desteklerken, etkili bir şekilde kullanılabilmesi için kontrollü besleme gereklidir.
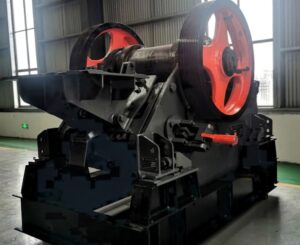
Deşarj akışı, faydalı ayarlamanın sınırını belirler.
Ek beslemenin ek üretime dönüşebilmesi için malzemenin kırıcıdan serbestçe çıkması gerekir. Çenelerin altında birikme, dar oluk alanı ve akışı temizleyemeyen bir boşaltma bandı olup olmadığını kontrol edin. endüstriyel kaya kırıcı Sabit bir tesiste faaliyet göstermek, bu boşaltma yoluna bağımlı kalmaya devam eder. Besleyici hızını artırmak, konveyördeki darboğazı düzeltmeyecektir.
Kapalı taraf ayarı (CSS), kırma döngüsü sırasında en dar boşaltma aralığını kontrol eder. Daha küçük bir ayar genellikle daha ince malzeme üretir, ancak ortaya çıkan kapasite ve yük uygulamaya bağlıdır. Ayarı, bir sonraki aşamanın besleme gereksinimlerine ve kırıcının onaylanmış çalışma aralığına göre ayarlayın. Mevcut en küçük aralık otomatik olarak en verimli seçim değildir.
RC Serisi kırıcılar kama tipi CSS ayarı kullanır. Pratik avantajı, açıklığı değiştirmenin tanımlanmış bir yolunu sunmasıdır, ancak güvenilir bir deneme için tutarlı bir ölçüm yöntemine de ihtiyaç vardır. Çene diş geometrisi, ayarın nasıl ölçüldüğünü etkiler. Modele özgü prosedürü kullanın, ardından başka bir değişiklik yapmadan önce boşaltma sınıflandırmasını ve sürekli verimi karşılaştırın.
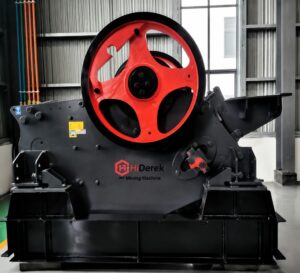
Çene profili ve aşınma durumu, kayaların tutunma yeteneğini belirler.
Çene plakaları çalışma odasını oluşturduğundan, profilleri malzeme hareketini ve kullanım ömrünü etkiler. Sert, aşındırıcı kaya ve levha şeklindeki malzeme, dişler üzerinde farklı talepler oluşturur. İnceleme sırasında... kırıcı aşınma parçalarıBesleme şeklini, aşındırıcılığını ve gerekli boşaltma boyutunu birlikte değerlendirin. Sadece maksimum kalınlığı seçmek, giriş kısmında mevcut alanı azaltabilir.
Besleme ve ayar değişmemiş gibi görünse bile, aşınmış dişler performans düşüşünü açıklayabilir. Planlı, izole bakım sırasında sabit ve hareketli plakaları profil kaybı ve düzensiz aşınma açısından inceleyin. Durumlarını karşılaştırılabilir üretim dönemleriyle karşılaştırın. Besleme ve aşağı akış kapasitesi tutarlı kaldığında, sürekli düşen bir oran müdahale için daha güçlü bir neden sağlar.
Değiştirme zamanlaması, aşınma döngüsü boyunca faydalı üretimi yansıtmalıdır. Takılı plakalar için onaylanmış tornalama veya değiştirme kriterlerini izleyin; bazı tasarımlar döndürmeye izin verir, ancak bu evrensel değildir. Zayıf tutuşu telafi etmek için CSS'yi sıkmak, altta yatan aşınma sorununu gizleyebilir. Başka bir ayar değişikliğini çözüm olarak ele almadan önce hazne durumunu doğrulayın.
Kontrollü bir deneme, gerçek iyileşmeyi ortaya koyuyor.
Sonuçların yorumlanabilir olması için her seferinde yalnızca bir değişiklik yapılması gerekir. Baskın kısıtlamayı düzelttikten sonra, aynı tonaj ölçüm noktasını kullanarak temsili bir çalışmayı temel değerle karşılaştırın. Ayarları, malzeme durumunu ve kesinti süresini kaydedin. Boşaltılan boyut dağılımını ve oranı kontrol edin, çünkü ekstra tonajlar yalnızca bir sonraki aşama bunları işleyebiliyorsa faydalıdır.
Başarılı bir düzeltme, sorunu aşağı akışa aktarmadan sürekli akışı iyileştirir. Köprüleme azalırken bant birikimi artarsa, deşarj kapasitesi artık denemeyi sınırlamaktadır. Akış açık kalırken çıkış, astar döngüsü boyunca azalırsa, çeneleri tekrar gözden geçirin. Bu sıra, operatörlere teşhis olmadan tekrarlanan değişiklikleri teşvik etmek yerine, bir sonraki ayarlama için bir neden sunar.
Daha istikrarlı tonajlar, gerçek kısıtlamayla başlar.
Çeneli kırıcıların daha iyi performans göstermesi, besleme açıklığı, kırma haznesi ve boşaltma bölümü arasında net bir yolun korunmasından kaynaklanır. Karşılaştırılabilir işletme verileri oluşturun, görünür kısıtlamayı giderin, ardından verimi ve sınıflandırmayı birlikte doğrulayın. Sabit bir RC kurulumu için bu yaklaşım, besleme kontrolünü, CSS ayarını ve çene durumunu pratik bir hedefle birleştirir: bir sonraki aşamaya güvenilir malzeme tedariği.
SSS
Çeneli kırıcı neden durmadan kapasite kaybeder?
Makine çalışmaya devam ederken, aralıklı köprüleme, düzensiz besleme veya kısıtlı boşaltma malzeme akışını azaltabilir. Besleme kesintilerini ve boşaltma koşullarını bant ölçeği kaydıyla karşılaştırın.
Daha küçük bir CSS kodu her zaman üretimi iyileştirir mi?
Daha küçük bir CSS, deşarj derecelendirmesini değiştirir ancak daha yüksek verim garantisi vermez. Onaylanmış çalışma aralığına, malzeme özelliklerine ve bir sonraki aşamanın besleme gereksinimlerine göre değerlendirin.
İnce taneler çeneli kırıcıya girmeli mi?
CSS'den daha küçük olan malzemeler, uygun ön eleme yöntemleriyle kırma işleminden muaf tutulabilir. Besleme sınıflandırmasını ve amaçlanan ince malzeme yolunu değerlendirin; faydalı bir ürün akışını hesaba katmadan ortadan kaldırmayın.
Çene plakaları verimliliği nasıl etkiler?
Diş profili ve aşınma, kavrama ve hazne geometrisini etkiler. Beslemeye uygun olmayan veya düzensiz aşınmış bir profil, hareketi kısıtlayabilir ve etkili kırma kapasitesini azaltabilir.
Düzeltme işleminden sonra hangi sonuç daha önemlidir?
Benzer besleme koşulları altında sürekli tonaj ve boşaltma kalitesini karşılaştırın. Kısa süreli yüksek debi çalışmasının, vardiya boyunca daha düşük bir toplam verimliliği gizlememesi için kesinti süresini de dahil edin.