Máy nghiền hàm đang hoạt động vẫn có thể khiến phần còn lại của mỏ đá phải chờ đợi nguyên liệu. Đối với người vận hành nhà máy và nhà phân phối kỹ thuật, câu hỏi quan trọng là thời gian sản xuất bị mất đi ở đâu: tại cửa nạp liệu, bên trong buồng nghiền, hay bên dưới cửa xả. Cải thiện hiệu suất có nghĩa là tìm ra điểm nghẽn đó, khắc phục nó và kiểm tra xem liệu có thực sự có nhiều vật liệu hữu ích hơn được đưa đến giai đoạn tiếp theo hay không.
Những tổn thất trong sản xuất để lại những dấu vết khác nhau.
Sản lượng mỗi ca phụ thuộc vào cả tốc độ nghiền và thời gian nghiền. Một đỉnh nhỏ trên cân băng tải không thể giải thích được tổng sản lượng hàng ngày thấp. Ghi lại khối lượng tấn trong cùng một khoảng thời gian vận hành cùng với các gián đoạn cấp liệu, dừng máy nghiền và chậm trễ ở khâu tiếp theo. Phân biệt thời gian chờ đá với thời gian xử lý tắc nghẽn; những tổn thất này cần các biện pháp khắc phục khác nhau.
Sự thay đổi về vật liệu cũng ảnh hưởng đến việc so sánh. Một máy nghiền hàm cố định xử lý vật liệu đầu vào ẩm ướt và nhiều bùn hơn có thể hoạt động khác đi ở cùng một thiết lập như ngày hôm qua. Hãy so sánh các lần vận hành với vật liệu đầu vào có đặc tính và thành phần đá tương tự trước khi đánh giá một sự điều chỉnh. Nếu không, vật liệu đầu vào dễ nghiền hơn có thể khiến một sự thay đổi không hiệu quả trông có vẻ thành công.
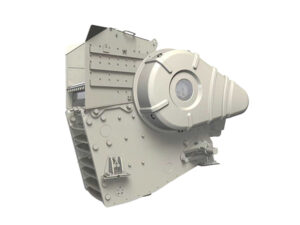
Cửa nạp liệu thông thoáng cần nguồn cung cấp được kiểm soát.
Hiện tượng tắc nghẽn làm gián đoạn quá trình nghiền trước khi các hàm kẹp có thể thực hiện công việc hữu ích. Một cục đá quá lớn có thể làm tắc nghẽn khe hở, nhưng nhiều viên đá nhỏ hơn cũng có thể lồng vào nhau. Ghi lại hình dạng và tần suất xuất hiện của vật liệu gây tắc nghẽn cũng như kích thước của chúng. Các phiến đá phẳng lặp đi lặp lại đòi hỏi phải xem xét kỹ hơn quá trình phân mảnh ở phía thượng nguồn và khả năng kẹp của hàm kẹp, chứ không chỉ đơn giản là tốc độ cấp liệu nhanh hơn.
MỘT máy nghiền hàm sơ cấp Cần có hệ thống cấp liệu tận dụng tối đa chiều rộng buồng chứa. Kiểm tra xem bộ cấp liệu có cung cấp dòng chảy đều hay dồn từng mẻ về một phía. Điều chỉnh lượng cấp liệu theo hướng dẫn vận hành của thiết bị và ngăn chặn vật liệu quá khổ trước khi chúng vào buồng chứa. Trường hợp tắc nghẽn cần thực hiện quy trình xử lý và cách ly đã được phê duyệt tại địa điểm lắp đặt.
Khả năng của máy móc phải được đánh giá cùng với các điều kiện cấp liệu. Dòng máy RC của HiDerek Mining Machine xử lý quặng và đá có độ bền nén lên đến 300 MPa. Giới hạn độ bền đó không dự đoán được sản lượng tấn/giờ: độ hạt, độ ẩm, hàm lượng bùn và khả năng nghiền vẫn ảnh hưởng đến sản lượng. Hình dạng chữ V đối xứng của buồng RC hỗ trợ việc đưa vật liệu vào, trong khi việc cấp liệu được kiểm soát vẫn cần thiết để sử dụng máy một cách hiệu quả.
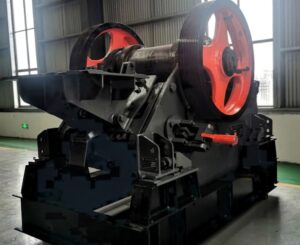
Lưu lượng xả đặt ra giới hạn cho việc điều chỉnh hữu ích.
Vật liệu phải được thoát ra khỏi máy nghiền một cách tự do trước khi lượng nguyên liệu bổ sung có thể tạo ra sản lượng bổ sung. Kiểm tra xem có sự tích tụ vật liệu bên dưới hàm nghiền, không gian máng dẫn bị hạn chế và băng tải xả không thể làm sạch dòng chảy hay không. máy nghiền đá công nghiệp Việc vận hành trong một nhà máy cố định vẫn phụ thuộc vào tuyến đường xả này. Tăng tốc độ cấp liệu sẽ không khắc phục được tình trạng tắc nghẽn băng tải.
Chế độ đóng khe hở (CSS) kiểm soát khoảng cách xả hẹp nhất trong chu kỳ nghiền. Cài đặt nhỏ hơn thường tạo ra vật liệu mịn hơn, nhưng công suất và tải trọng thu được phụ thuộc vào ứng dụng. Hãy điều chỉnh cài đặt sao cho phù hợp với yêu cầu vật liệu đầu vào của giai đoạn tiếp theo và phạm vi hoạt động được phê duyệt của máy nghiền. Khoảng cách nhỏ nhất hiện có không tự động là lựa chọn hiệu quả nhất.
Máy nghiền dòng RC sử dụng điều chỉnh CSS kiểu nêm. Lợi ích thiết thực là cách thức xác định để thay đổi độ mở, nhưng một thử nghiệm đáng tin cậy cũng cần một phương pháp đo lường nhất quán. Hình dạng răng hàm ảnh hưởng đến cách đo lường cài đặt. Sử dụng quy trình dành riêng cho từng model, sau đó so sánh độ phân bố sản phẩm đầu ra và năng suất duy trì trước khi thực hiện thay đổi khác.
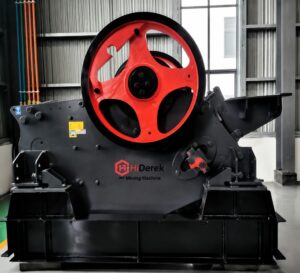
Hình dạng và độ mài mòn của hàm kẹp quyết định khả năng kẹp đá của chúng.
Các tấm kẹp tạo thành buồng làm việc, do đó hình dạng của chúng ảnh hưởng đến sự di chuyển của vật liệu cũng như tuổi thọ sử dụng. Đá cứng, mài mòn và vật liệu dạng tấm đặt ra những yêu cầu khác nhau đối với răng kẹp. Khi xem xét các bộ phận hao mòn của máy nghiềnCần xem xét đồng thời hình dạng vật liệu đầu vào, độ mài mòn và kích thước đầu ra yêu cầu. Việc chỉ lựa chọn theo độ dày tối đa có thể làm giảm không gian có sẵn ở đầu vào.
Răng bị mòn có thể là nguyên nhân dẫn đến hiệu suất giảm sút ngay cả khi bộ cấp liệu và cài đặt dường như không thay đổi. Kiểm tra các tấm cố định và tấm di động xem có bị mất hình dạng và mòn không đều trong quá trình bảo trì định kỳ, riêng biệt hay không. Theo dõi tình trạng của chúng so với các kỳ sản xuất tương đương. Tốc độ giảm dần đều đặn là lý do chính đáng hơn để can thiệp khi công suất cấp liệu và công suất phía sau vẫn ổn định.
Thời điểm thay thế cần phản ánh hiệu quả sản xuất hữu ích trong suốt chu kỳ hao mòn. Tuân thủ các tiêu chí tiện hoặc thay thế đã được phê duyệt cho các tấm đã lắp; một số thiết kế cho phép xoay, nhưng điều này không phải lúc nào cũng áp dụng. Việc siết chặt CSS để bù đắp cho độ bám kém có thể che giấu vấn đề hao mòn tiềm ẩn. Xác nhận tình trạng buồng trước khi coi việc thay đổi cài đặt khác là giải pháp.
Một thử nghiệm có đối chứng cho thấy sự cải thiện thực sự.
Thay đổi từng bước một giúp kết quả dễ hiểu hơn. Sau khi khắc phục hạn chế chính, hãy so sánh một lần chạy đại diện với lần chạy cơ sở bằng cách sử dụng cùng một điểm đo tải trọng. Ghi lại cài đặt, tình trạng vật liệu và thời gian gián đoạn. Kiểm tra phân bố kích thước cũng như tốc độ xả, vì lượng tải trọng dư thừa chỉ hữu ích khi giai đoạn tiếp theo có thể xử lý chúng.
Việc khắc phục thành công giúp cải thiện lưu lượng dòng chảy ổn định mà không làm lan rộng vấn đề xuống phía hạ lưu. Nếu hiện tượng tắc nghẽn giảm nhưng lượng vật liệu tích tụ trên băng tải tăng, thì khả năng xả liệu hiện đang là yếu tố hạn chế của quá trình thử nghiệm. Nếu dòng chảy vẫn thông suốt trong khi sản lượng giảm dần trong suốt chu kỳ hoạt động của lớp lót, hãy kiểm tra lại các hàm kẹp. Trình tự này giúp người vận hành có lý do để thực hiện điều chỉnh tiếp theo thay vì khuyến khích việc thay đổi liên tục mà không có chẩn đoán.
Lượng tấn ổn định bắt đầu từ hạn chế thực tế.
Hiệu suất máy nghiền hàm tốt hơn đến từ việc duy trì đường dẫn thông thoáng qua cửa nạp liệu, buồng nghiền và cửa xả. Thiết lập dữ liệu vận hành tương đương, giải quyết các tắc nghẽn có thể nhìn thấy, sau đó cùng nhau kiểm tra năng suất và độ phân loại. Đối với hệ thống RC cố định, phương pháp này kết nối việc kiểm soát cấp liệu, điều chỉnh CSS và tình trạng hàm với mục tiêu thực tiễn: cung cấp vật liệu đáng tin cậy cho giai đoạn tiếp theo.
Câu hỏi thường gặp
Tại sao máy nghiền hàm lại giảm công suất mà không cần dừng lại?
Hiện tượng tắc nghẽn gián đoạn, cấp liệu không đều hoặc xả liệu bị hạn chế có thể làm giảm lưu lượng vật liệu trong khi máy vẫn đang hoạt động. Hãy so sánh các gián đoạn cấp liệu và điều kiện xả liệu với dữ liệu ghi nhận trên cân băng tải.
Liệu việc sử dụng CSS nhỏ hơn có luôn cải thiện hiệu suất sản xuất?
Hệ thống CSS nhỏ hơn sẽ thay đổi thành phần vật liệu đầu ra nhưng không đảm bảo sản lượng cao hơn. Cần đánh giá nó dựa trên phạm vi hoạt động được phê duyệt, đặc tính vật liệu và yêu cầu cấp liệu của giai đoạn tiếp theo.
Liệu các hạt mịn có nên được đưa vào máy nghiền hàm không?
Nguyên liệu có kích thước nhỏ hơn CSS có thể bỏ qua quá trình nghiền nhờ phương pháp sàng lọc thích hợp ở giai đoạn đầu. Cần đánh giá độ hạt của nguyên liệu đầu vào và lộ trình xử lý nguyên liệu mịn dự kiến; không được loại bỏ dòng sản phẩm hữu ích mà không tính đến yếu tố này.
Các tấm kẹp hàm ảnh hưởng đến năng suất như thế nào?
Hình dạng và độ mòn của răng ảnh hưởng đến độ bám và hình dạng buồng nghiền. Hình dạng răng không phù hợp với vật liệu cấp liệu hoặc bị mòn không đều có thể hạn chế chuyển động và làm giảm hiệu quả nghiền.
Sau khi điều chỉnh, kết quả nào quan trọng nhất?
So sánh sản lượng duy trì và phân loại sản phẩm đầu ra trong điều kiện cấp liệu tương tự. Bao gồm cả thời gian gián đoạn để đảm bảo rằng một chu kỳ sản xuất ngắn với năng suất cao không che giấu tổng năng suất thấp hơn trong suốt ca làm việc.